Stereolithografie (SLA) – höchste Detailtreue im 3D-Druck
Stereolithografie (SLA) ist das älteste 3D-Druckverfahren überhaupt – bereits 1986 von Chuck Hull patentiert – und gleichzeitig nach wie vor das Verfahren mit der höchsten Detailauflösung und glattesten Oberflächenqualität. Ein UV-Laser oder eine projizierte Lichtquelle härtet flüssiges Photopolymerharz selektiv aus und baut Schicht für Schicht hochpräzise Bauteile auf.
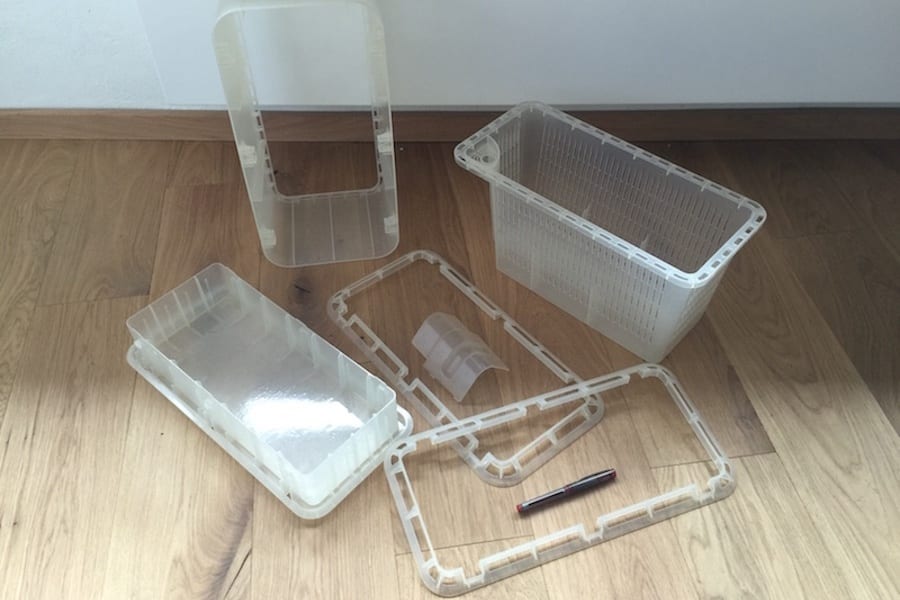
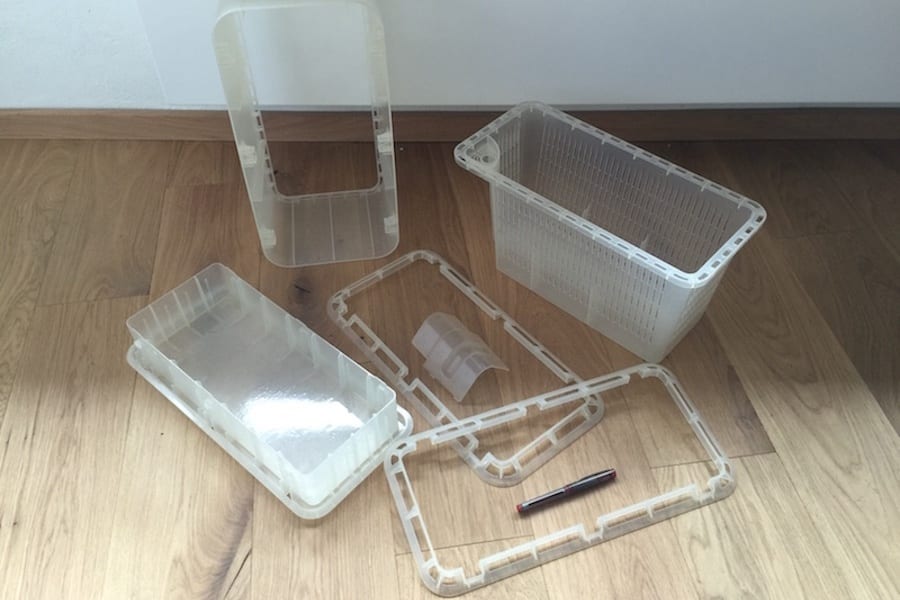
Mit Schichtstärken ab 25 µm und Toleranzen von ± 0,1 % ist SLA das Mittel der Wahl für filigrane Modelle, Dental- und Schmuckanwendungen, transparente Bauteile und alle Anwendungen, bei denen sichtbare Schichtlinien stören würden. Die Oberflächen sind direkt nach dem Druck nahezu glatt (Ra 1–3 µm) und können poliert oder lackiert werden.
Als professioneller SLA-Dienstleister setzen wir industrielle Anlagen mit Bauräumen bis 2.100 × 700 × 800 mm ein. Unser Materialportfolio umfasst Standardharze, technische Harze (zähhart, hochtemperatur, flexibel), biokompatible Dentalharze sowie Gussharze für die Schmuck- und Feinguss-Industrie.
So funktioniert SLA technisch
Der SLA-Prozess startet mit einer Wanne flüssigen Photopolymerharzes, in die eine Bauplattform eingetaucht wird. Bei klassischen Top-Down-Anlagen härtet ein UV-Laser von oben das Harz aus, während die Plattform schichtweise abgesenkt wird. Bei modernen Bottom-Up-Systemen (Inverted SLA, DLP, LCD) wird von unten durch einen transparenten Wannenboden belichtet, die Plattform fährt schichtweise nach oben.
Pro Schicht zeichnet der UV-Laser die Querschnittsgeometrie mit Strahldurchmessern von 75–250 µm nach – DLP- und LCD-Systeme härten ganze Schichten in einem Belichtungsschritt aus, was die Bauzeit drastisch verkürzt. Die Schichtstärke beträgt typischerweise 25–100 µm; für höchste Detailgüte sind sogar 10 µm möglich.
Nach dem Druck folgt das Post-Curing: Die Bauteile werden in einem Isopropanol-Bad von Restharz gereinigt und anschließend in einer UV-Kammer vollständig nachgehärtet. Erst danach erreichen sie ihre finalen mechanischen Eigenschaften. Stützstrukturen müssen mechanisch entfernt und ggf. nachgeschliffen werden.
SLA vs. SLS, MJF, PolyJet und FDM
SLA bietet die höchste Detailauflösung und glatteste Oberflächen aller gängigen 3D-Druckverfahren – deutlich feiner als SLS oder MJF. Dafür sind SLA-Teile mechanisch begrenzt: Photopolymere altern unter UV-Einstrahlung und sind weniger schlagzäh als Polyamid.
Im Vergleich zu PolyJet ist SLA günstiger und liefert glattere Oberflächen, kann jedoch nicht in einem Druckvorgang mehrere Materialien oder Farben kombinieren. Für anspruchsvolle Mehrfarb- oder Mehrmaterialteile bleibt PolyJet überlegen.
Gegenüber FDM ist SLA in praktisch allen Qualitätsmerkmalen überlegen (Detail, Oberfläche, Maßhaltigkeit), aber teurer und auf kleinere Bauteile beschränkt. FDM bleibt im Vorteil bei robusten Funktionsteilen und großen Bauteilen.
Wo wird Stereolithografie eingesetzt?
SLA dominiert den Dental- und Medizintechnikbereich: Zahntechnische Modelle, Bohrschablonen, Aligner-Modelle, individuelle Hörgeräte-Schalen und biokompatible Operationshilfen werden täglich millionenfach per SLA produziert. Die Genauigkeit von ± 50 µm ist hier essenziell.
In der Schmuck- und Feingussindustrie werden SLA-Modelle aus Gussharzen für das Wachsausschmelzverfahren genutzt. Die feinen Strukturen, scharfen Kanten und das rückstandsfreie Ausbrennen machen SLA hier zum Standard.
Designer und Modellbauer schätzen SLA für Konzeptmodelle, Architekturmodelle und Designstudien mit Premium-Oberflächenanspruch. Auch in der Elektronikindustrie kommt SLA für Gehäuse, Steckergehäuse und transparente Lichtleitungs-Bauteile zum Einsatz.
Designrichtlinien für SLA-Bauteile
Wandstärken
Mindestens 0,5 mm, empfohlen 1,0–2,0 mm. Sehr dünne Wände können sich beim Post-Curing verformen.
Stützstrukturen einplanen
Im Gegensatz zu SLS benötigt SLA Supports für Überhänge ab ca. 30°. Wir optimieren die Orientierung für minimale Spuren auf Sichtflächen.
Hohlkörper mit Ablassöffnungen
Hohle Bauteile benötigen Öffnungen ab Ø 3,5 mm, damit unausgehärtetes Harz auslaufen kann. Sonst entstehen Hohlräume mit flüssigem Harz im Inneren.
UV-Empfindlichkeit
SLA-Teile vergilben und versproden unter dauerhafter UV-Einstrahlung. Für Außenanwendungen empfehlen wir UV-stabile Harze oder Lackierung.
SLA 3D-Druck online bestellen
Konfigurieren Sie Ihr SLA-Bauteil bequem im Online-Konfigurator – über 12 Harze zur Auswahl, Express ab 24 Stunden. Für Dental-, Medizin- oder Schmuckanwendungen kontaktieren Sie unsere Spezialisten direkt über das Auftrags-Formular.